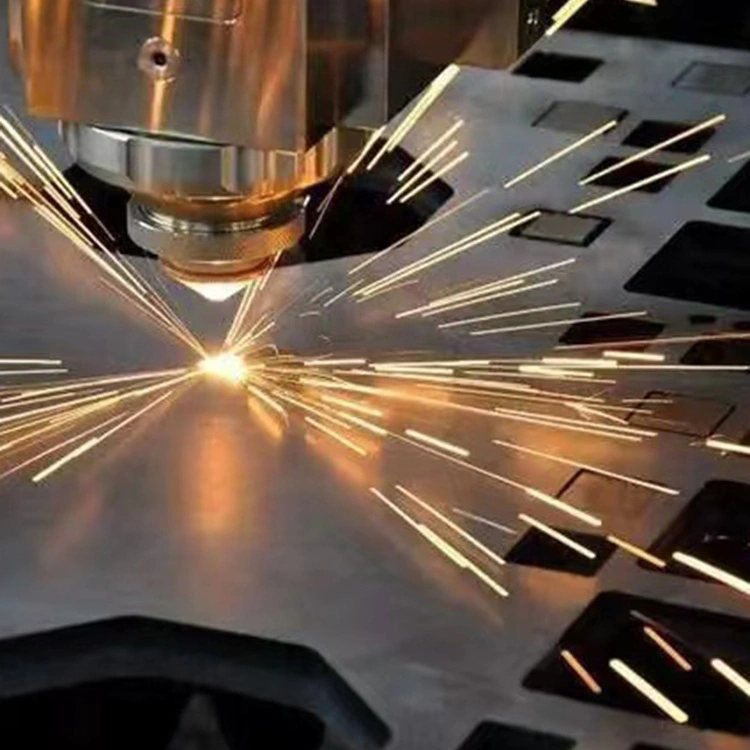
O panorama da produção moderna está a mudar a um ritmo sem precedentes, impulsionado pela procura de geometrias mais complexas, tolerâncias mais rigorosas e composições de materiais exóticas. Durante décadas, o corte a laser esteve amplamente confinado a metais ferrosos e não ferrosos padrão, juntamente com polímeros básicos. No entanto, a evolução da tecnologia de ressonadores, dos sistemas de distribuição de feixes e do software de controle destruiu essas limitações. Hoje, avançadocorte a laseros sistemas não são apenas ferramentas; são centros de fabricação sofisticados, capazes de processar uma variedade de materiais que antes eram considerados impossíveis ou impraticáveis de cortar com luz.
Compreender quais novos materiais podem agora ser processados com sistemas avançados de corte a laser é fundamental para engenheiros, designers e especialistas em compras que buscam inovar. Quer se trate de ligas de cobre de alta refletividade necessárias para componentes de veículos elétricos ou de materiais compósitos delicados usados na indústria aeroespacial, as capacidades dos equipamentos laser modernos expandiram-se dramaticamente. NoProdutos metálicos Co. de Tianjin Shenghui, Ltd.,testemunhamos esta evolução em primeira mão, integrando tecnologia de ponta para garantir que a nossa fábrica permaneça na vanguarda desta revolução industrial.
Diretório de conteúdo
Quais metais e ligas exóticas são agora rotineiramente cortadas com corte a laser?
O termo "exótico" em metalurgia normalmente se refere a materiais que são difíceis de usinar devido à sua dureza, tenacidade ou reatividade química. Os métodos tradicionais de corte mecânico muitas vezes ficam aquém quando confrontados com essas ligas, levando a um alto desgaste da ferramenta e a um rendimento lento. No entanto, com os últimos avanços no corte a laser, derrubamos essas barreiras. Nossa fábrica processa rotineiramente materiais que teriam destruído ferramentas há apenas uma década.
Um dos avanços mais significativos está no processamento de ligas aeroespaciais de alta resistência, como Inconel, Hastelloy e Titânio. Esses materiais são essenciais para componentes que devem suportar temperaturas e pressões extremas. Os sistemas avançados de corte a laser utilizam ajustes específicos de comprimento de onda e modulações de pulso para criar uma zona afetada pelo calor tão mínima que a integridade estrutural do material permanece intacta. Conseguimos isso usando gases auxiliares de alta pressão que resfriam simultaneamente o corte e expelem o material fundido, evitando microfissuras.
Outra categoria que tem visto um enorme crescimento é o processamento de aços avançados de alta resistência (AHSS) utilizados na indústria automotiva. Esses aços, incluindo o aço endurecido por prensagem (PHS), são incrivelmente fortes, mas notoriamente difíceis de aparar. Com nossos sistemas, utilizamos lasers de fibra de vários quilowatts que alimentam esses materiais com velocidade e precisão que as prensas mecânicas não conseguem igualar. A flexibilidade de nossas configurações de corte a laser permite prototipagem rápida e produção de baixo volume sem a necessidade de ferramentas caras e pesadas.
Além disso, a capacidade de cortar metais de alta pureza utilizados nas indústrias médica e eletrônica melhorou. O tântalo, utilizado em implantes cirúrgicos, e o molibdênio, utilizado em componentes semicondutores, são hoje processados diariamente em nossa fábrica. A precisão dos nossos equipamentos garante que não haja contaminação, o que é vital para a biocompatibilidade e desempenho eletrônico. Abaixo está uma tabela detalhando as especificações de nossos principais sistemas de corte a laser usados para esses metais avançados.
|
Categoria de materiais
|
Ligas Específicas
|
Tipo Laser
|
Espessura máxima (mm)
|
Assistir Gás
|
| Superligas |
Inconel 718, Hastelloy C-276 |
Laser de fibra (6kW - 12kW) |
20mm |
Nitrogênio / Argônio |
| Aços de alta resistência |
Usibor 1500, Ductibor 500 |
Laser de fibra (8kW - 15kW) |
30mm |
Ar Comprimido / Nitrogênio |
| Metais Refratários |
Molibdênio, Tântalo, Tungstênio |
Laser de fibra de comprimento de onda verde |
8mm |
Argônio |
| Ligas de titânio |
Grau 5 (Ti6Al4V), Grau 23 |
Laser de fibra (4kW - 8kW) |
25mm |
Argônio (para evitar oxidação) |
Esta tabela demonstra a capacidade técnica que possuímos na Tianjin Shenghui Metal Products Co., Ltd. Nosso investimento em diversas fontes de laser nos permite adaptar o processo de corte às propriedades metalúrgicas específicas da peça. Não confiamos numa abordagem única; em vez disso, combinamos o comprimento de onda e a potência do laser com as características de absorção do material. Isso garante que quando você perguntar "Quais novos materiais podem agora ser processados com sistemas avançados de corte a laser?" a resposta é quase sempre um sonoro “Sim” quando você faz parceria conosco.
Como os sistemas avançados lidam com materiais reflexivos e compostos?
Historicamente, materiais reflexivos como cobre, latão e alumínio foram a ruína do corte a laser. O feixe de laser retornaria para o ressonador, causando danos catastróficos à óptica e à própria fonte de laser. Da mesma forma, os materiais compósitos, com sua estrutura heterogênea, apresentavam desafios devido aos diferentes pontos de vaporização da matriz e do reforço. Então, como os sistemas avançados de corte a laser superaram esses obstáculos?
A solução para materiais reflexivos reside na adoção de tecnologia avançada de laser de fibra com proteção integrada contra reflexão traseira. Ao contrário dos lasers de CO2 mais antigos, os lasers de fibra modernos utilizam um meio de ganho de estado sólido. Nossos sistemas são equipados com sensores que detectam reflexos traseiros instantaneamente. Se for detectado um pico na energia refletida, o sistema ajusta os parâmetros do pulso ou desliga momentaneamente o feixe para proteger a cavidade. Além disso, o comprimento de onda mais curto dos lasers de fibra (normalmente 1,07 micrômetros) é absorvido mais facilmente pelo cobre e latão do que o comprimento de onda mais longo dos lasers de CO2. Isto significa que em vez de refletir, a energia é convertida de forma eficiente em calor, permitindo cortes limpos e rápidos.
Em relação aos compósitos, o processamento de materiais como Polímeros Reforçados com Fibra de Carbono (CFRP) e Polímeros Reforçados com Fibra de Vidro (GFRP) tornou-se uma realidade. A chave aqui não é apenas a potência, mas a duração do pulso. Utilizamos lasers de pulso ultracurto (picossegundo ou femtosegundo) que vaporizam o material por meio de sublimação em vez de fusão. Este processo de "ablação a frio" garante que as fibras de carbono sejam cortadas de forma limpa, sem derreter a matriz polimérica circundante, o que levaria a arestas ásperas e delaminação.
Nossa fábrica também aperfeiçoou o corte de materiais multicamadas usados em eletrônica moderna e isolamento. Geralmente consistem em um filme de polímero ligado a uma folha metálica. O corte tradicional mancharia as camadas. Com nossa óptica avançada de modelagem de feixe, podemos ajustar o ponto focal para cortar com precisão a pilha sem distorcer as camadas individuais. Aqui estão os principais recursos que oferecemos para esses materiais difíceis:
-
Metais reflexivos:Cobre puro (até 6 mm), latão (até 8 mm) e alumínio com alto teor de silício.
-
Compostos Térmicos:Pré-impregnado de fibra de carbono e CFRP curado (até 10 mm) com carbonização mínima.
-
Laminados:Laminados revestidos de cobre (CCL) para fabricação de PCB, cortados sem rebarbas.
-
Materiais revestidos:Aço galvanizado e Aluzinco, cortado com vedação nas bordas para evitar corrosão.
Na Tianjin Shenghui Metal Products Co., Ltd., temos estações de trabalho dedicadas configuradas especificamente para esses materiais. Nossos engenheiros entendem as nuances da interação do feixe com materiais diferentes. Nós não processamos simplesmente esses itens; analisamos a composição do material para determinar a taxa de alimentação ideal e a combinação de gás. Esta experiência técnica é a base da nossa reputação e a razão pela qual os clientes confiam em nós para os seus projetos mais desafiadores. Quando precisam saber quais novos materiais podem agora ser processados com sistemas avançados de corte a laser, eles recorrem ao nosso histórico de sucesso.
Por que materiais não metálicos como cerâmica e safira agora são viáveis?
A transição do corte a laser de uma ferramenta puramente metalúrgica para uma solução de processamento universal é melhor exemplificada por sua aplicação em não metais duros e quebradiços. Materiais como cerâmica técnica (alumina, zircônia), safira e vidro especializado são notoriamente difíceis de moldar. Eles são propensos a rachar sob estresse térmico e são mais duros que a maioria das ferramentas de corte. No entanto, a questão de quais novos materiais podem agora ser processados com sistemas avançados de corte a laser inclui essas mesmas substâncias, graças às inovações no comprimento de onda do laser e no controle do feixe.
Os lasers tradicionais tiveram dificuldades com a cerâmica porque são transparentes ou refletem a luz infravermelha. Nossa abordagem utiliza lasers de CO2 (com comprimento de onda maior que é absorvido pela rede cerâmica) ou, mais recentemente, lasers verdes e UV. Por exemplo, ao cortar safira, que é usada em mostradores de relógios de alta durabilidade e capas de câmeras de smartphones, empregamos uma técnica chamada “filamentação”. Um laser de pulso ultracurto é focado dentro do material. A alta intensidade cria um filamento de plasma que modifica o material internamente, criando uma linha de separação praticamente sem danos à superfície. As peças são então separadas com uma força mecânica suave, produzindo bordas imaculadas.
Para cerâmicas condutoras como o carboneto de silício (SiC), usado em eletrônica de potência, utilizamos um processo de múltiplas etapas. Primeiro, um feixe de baixa potência pontua o material. Depois, um processo de quebra controlado separa as peças. Isto garante que as delicadas propriedades elétricas do SiC não sejam comprometidas por microfissuras. Nossos sistemas de corte a laser são equipados com estágios de precisão que movem o material sob um feixe estacionário, garantindo precisão absoluta e minimizando vibrações que podem quebrar a peça.
A viabilidade do processamento desses materiais abre novas possibilidades de design em todas as indústrias. Na tecnologia médica, os implantes dentários e ferramentas cirúrgicas de zircônia agora podem ser cortados em geometrias personalizadas em minutos, em vez de dias. Na indústria de semicondutores, a capacidade de cortar interposers de vidro e substratos cerâmicos com precisão está possibilitando a próxima geração de eletrônicos miniaturizados. Abaixo está uma lista dos materiais não metálicos que nossa fábrica processa atualmente, mostrando a amplitude de nossas capacidades:
-
Cerâmica Técnica:Alumina (Al2O3), Zircônia (ZrO2), Nitreto de Silício (Si3N4).
-
Materiais Cristalinos:Safira Sintética, Quartzo e Rubi.
-
Vidro Especial:Borossilicato, Gorilla Glass e Sílica Fundida.
-
Materiais Naturais:Compostos de grafite e carbono-carbono de alta densidade.
Esta expansão para não metais representa um investimento significativo em experiência na Tianjin Shenghui Metal Products Co., Ltd. Treinamos nossos técnicos especificamente na arte do processamento de materiais frágeis. Requer uma mentalidade diferente da de cortar aço; paciência e precisão são fundamentais. Ao dominar essas técnicas, oferecemos aos nossos clientes uma única fonte para todas as suas necessidades de fabricação de precisão, quer estejam trabalhando com aço de uma polegada de espessura ou com safira da espessura de um wafer. A questão de quais novos materiais podem agora ser processados com sistemas avançados de corte a laser é respondida diariamente em nossa fábrica.
Resumo: O Futuro do Processamento de Materiais
A jornada da tecnologia de corte a laser é de constante expansão. Desde o seu início como ferramenta de nicho para corte de chapas finas, evoluiu para um processo versátil e indispensável para a indústria moderna. Exploramos como metais reflexivos, superligas, compósitos e até mesmo cerâmicas frágeis estão agora dentro do campo das possibilidades. Essa evolução é impulsionada pela sinergia de fontes avançadas de laser, sistemas de controle inteligentes e profundo conhecimento metalúrgico e científico de materiais.
Para as empresas que procuram manter-se competitivas, compreender quais os novos materiais que podem agora ser processados com sistemas avançados de corte a laser não é apenas um exercício académico; é uma vantagem estratégica. Permite a consolidação de cadeias de abastecimento, a redução de lead times e a criação de produtos com características de desempenho antes inatingíveis. Em nossa fábrica, estamos comprometidos em ampliar ainda mais esses limites. Testamos continuamente novos materiais e refinamos nossos processos para garantir que, quando nossos clientes tiverem um projeto desafiador, estejamos prontos para entregar.
Se você deseja aproveitar os mais recentes avanços em corte a laser para o seu próximo projeto, convidamos você aContate-nos. Deixe Tianjin Shenghui Metal Products Co., Ltd. ser seu parceiro em inovação. Nossa equipe está pronta para lhe fornecer uma análise detalhada e cotação para suas necessidades específicas de processamento de materiais. Experimente hoje mesmo a precisão e a capacidade de nossos avançados sistemas de corte a laser.
Perguntas frequentes (FAQ)
Que novos materiais podem agora ser processados com sistemas avançados de corte a laser que eram impossíveis há uma década?
Há uma década, materiais altamente refletivos, como cobre puro e latão, eram extremamente difíceis de processar devido ao risco de a retrorreflexão danificar a fonte do laser. Hoje, sistemas avançados de laser de fibra, como aqueles usados na Tianjin Shenghui Metal Products Co., Ltd., são equipados com proteção contra reflexão traseira e comprimentos de onda mais curtos que são prontamente absorvidos por esses metais. Além disso, não-metais frágeis, como cerâmica técnica (alumina, zircônia) e materiais cristalinos como safira, são agora rotineiramente cortados usando lasers de pulso ultracurto que realizam “ablação a frio”, evitando rachaduras térmicas. Esses avanços duplicaram efetivamente a gama de materiais processáveis, permitindo a inovação na fabricação de dispositivos eletrônicos, aeroespaciais e médicos.
Como a qualidade do corte a laser se compara a novos materiais como CFRP e metais tradicionais?
As métricas de qualidade diferem porque os modos de falha são diferentes. Para metais tradicionais, a qualidade é medida pela rugosidade da borda (Ra) e pela escória. Para novos materiais como Polímero Reforçado com Fibra de Carbono (CFRP), a principal preocupação é a Zona Afetada pelo Calor (HAZ) e a delaminação. Os sistemas avançados de corte a laser resolvem isso usando lasers de fibra pulsados ou lasers UV que minimizam a entrada de calor. Em nossa fábrica, alcançamos o que é chamado de “corte a seco” no CFRP, onde o material da matriz não derrete nem queima e as fibras são cisalhadas de forma limpa. Isso resulta em uma qualidade de corte que muitas vezes é superior à fresagem mecânica porque não há desgaste ou vibração da ferramenta, garantindo qualidade consistente da aresta em milhares de peças, o que é vital para componentes estruturais aeroespaciais.
Quais são as limitações ao processar metais de alta refletividade com sistemas modernos de corte a laser?
Embora os sistemas modernos tenham superado o risco primário de retro-reflexão, ainda existem limitações práticas. A principal limitação é a espessura. Embora possamos cortar cobre até 6 mm de forma confiável, cortar seções mais espessas (acima de 10 mm) torna-se um desafio devido à alta condutividade térmica do material, que dissipa rapidamente o calor da zona de corte. Isso pode levar a uma velocidade de corte mais lenta em comparação com aço da mesma espessura. Além disso, a pureza do material é importante; o cobre de alta condutividade livre de oxigênio (OFHC) corta de maneira diferente do cobre eletrolítico de passo resistente (ETP). Nossos engenheiros da Tianjin Shenghui Metal Products Co., Ltd. levam em conta essas nuances ajustando a posição focal e usando nitrogênio em pressões muito altas para garantir uma borda limpa e sem rebarbas, mas compreender a química específica da liga é a chave para um resultado bem-sucedido.
Os sistemas avançados de corte a laser podem processar materiais revestidos ou pintados sem danificar o revestimento?
Sim, esta é uma das vantagens significativas do corte a laser moderno. Ao processar metais pré-pintados ou revestidos, o objetivo geralmente é cortar o metal sem lascar o revestimento na superfície ou queimá-lo na borda cortada. Isto é conseguido através do que é conhecido como “corte favorável ao revestimento”. Usando um laser de fibra com uma largura de corte muito pequena e otimizando o formato do pulso, podemos vaporizar o metal enquanto deixamos o revestimento circundante intacto. Para materiais como aço galvanizado, também utilizamos parâmetros de corte especializados que minimizam a vaporização do zinco na aresta de corte, o que reduz a formação de óxido de zinco (ferrugem branca) pós-processo. Nossos sistemas de corte a laser são programados com receitas específicas para esses materiais para garantir que as qualidades estéticas e protetoras do revestimento sejam preservadas.
Quais parâmetros específicos do laser são mais críticos para o corte de novas cerâmicas técnicas e vidros?
Para cerâmica técnica e vidro, o parâmetro mais crítico não é mais apenas a potência, mas o comprimento de onda e a duração do pulso. Esses materiais são transparentes aos lasers de fibra infravermelha padrão, portanto, requerem um laser de CO2 (comprimento de onda de 9,3 µm a 10,6 µm) que é absorvido pela estrutura de sílica ou um laser verde/UV para "corte a frio" de alta precisão. A duração do pulso é igualmente importante; usamos pulsos de picossegundo ou femtosegundo. Isso é incrivelmente curto (um quatrilionésimo de segundo), que fornece energia tão rápido que o material sublima diretamente de sólido para gasoso sem derreter. Este processo de “ablação a frio” é essencial para evitar microfissuras e estresse térmico na matriz cerâmica. Além disso, o posicionamento do ponto focal deve ser controlado com precisão submícron para garantir que o corte seja vertical e preciso.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик